1.2. Элементы зубчатого колеса
Наиболее часто в различных машинах применяют зубчатые колёса среднего диаметра (примерно от 80 до 200 мм). Такие колёса изготавливают дисковыми (рис. 3 а). Колёса большего диаметра делают со спицами (рис. 3 б), а небольшого – сплошным, т.е. без диска и без спиц (рис. 3 в).

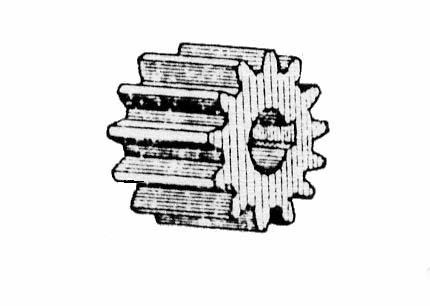
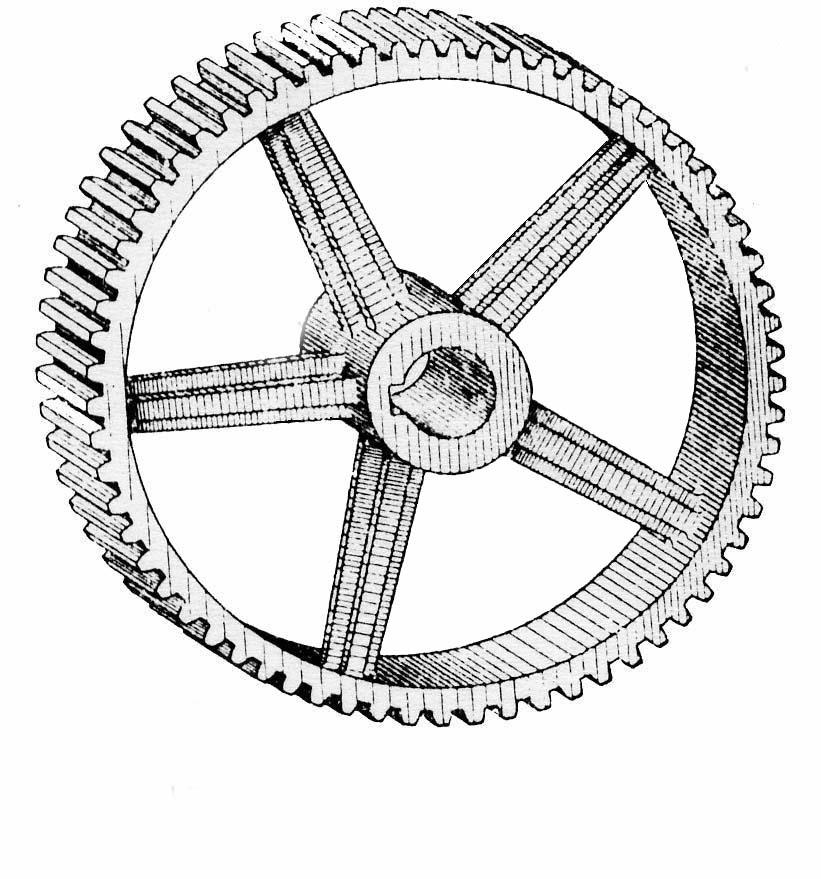
Рис. 3. Виды зубчатых колес: а – дисковое зубчатое колесо;
б – зубчатое колесо со спицами; в – сплошное зубчатое колесо
Основными элементами зубчатого колеса (рис. 4) являются зубья, каждый зуб состоит из головки зуба и ножки. Зубья находятся на ободе колеса и вместе с ободом составляют зубчатый венец: более тонкая часть колеса – диск соединяет ступицу с ободом, внутри ступицы делают отверстие для вала с пазом для ш
понки. Шлицевое соединение показано на покадровых рис. 25 – 27 или в демоверсии на компакт диске. На рис. 4 показаны условные изображения элементов зубчатого колеса.
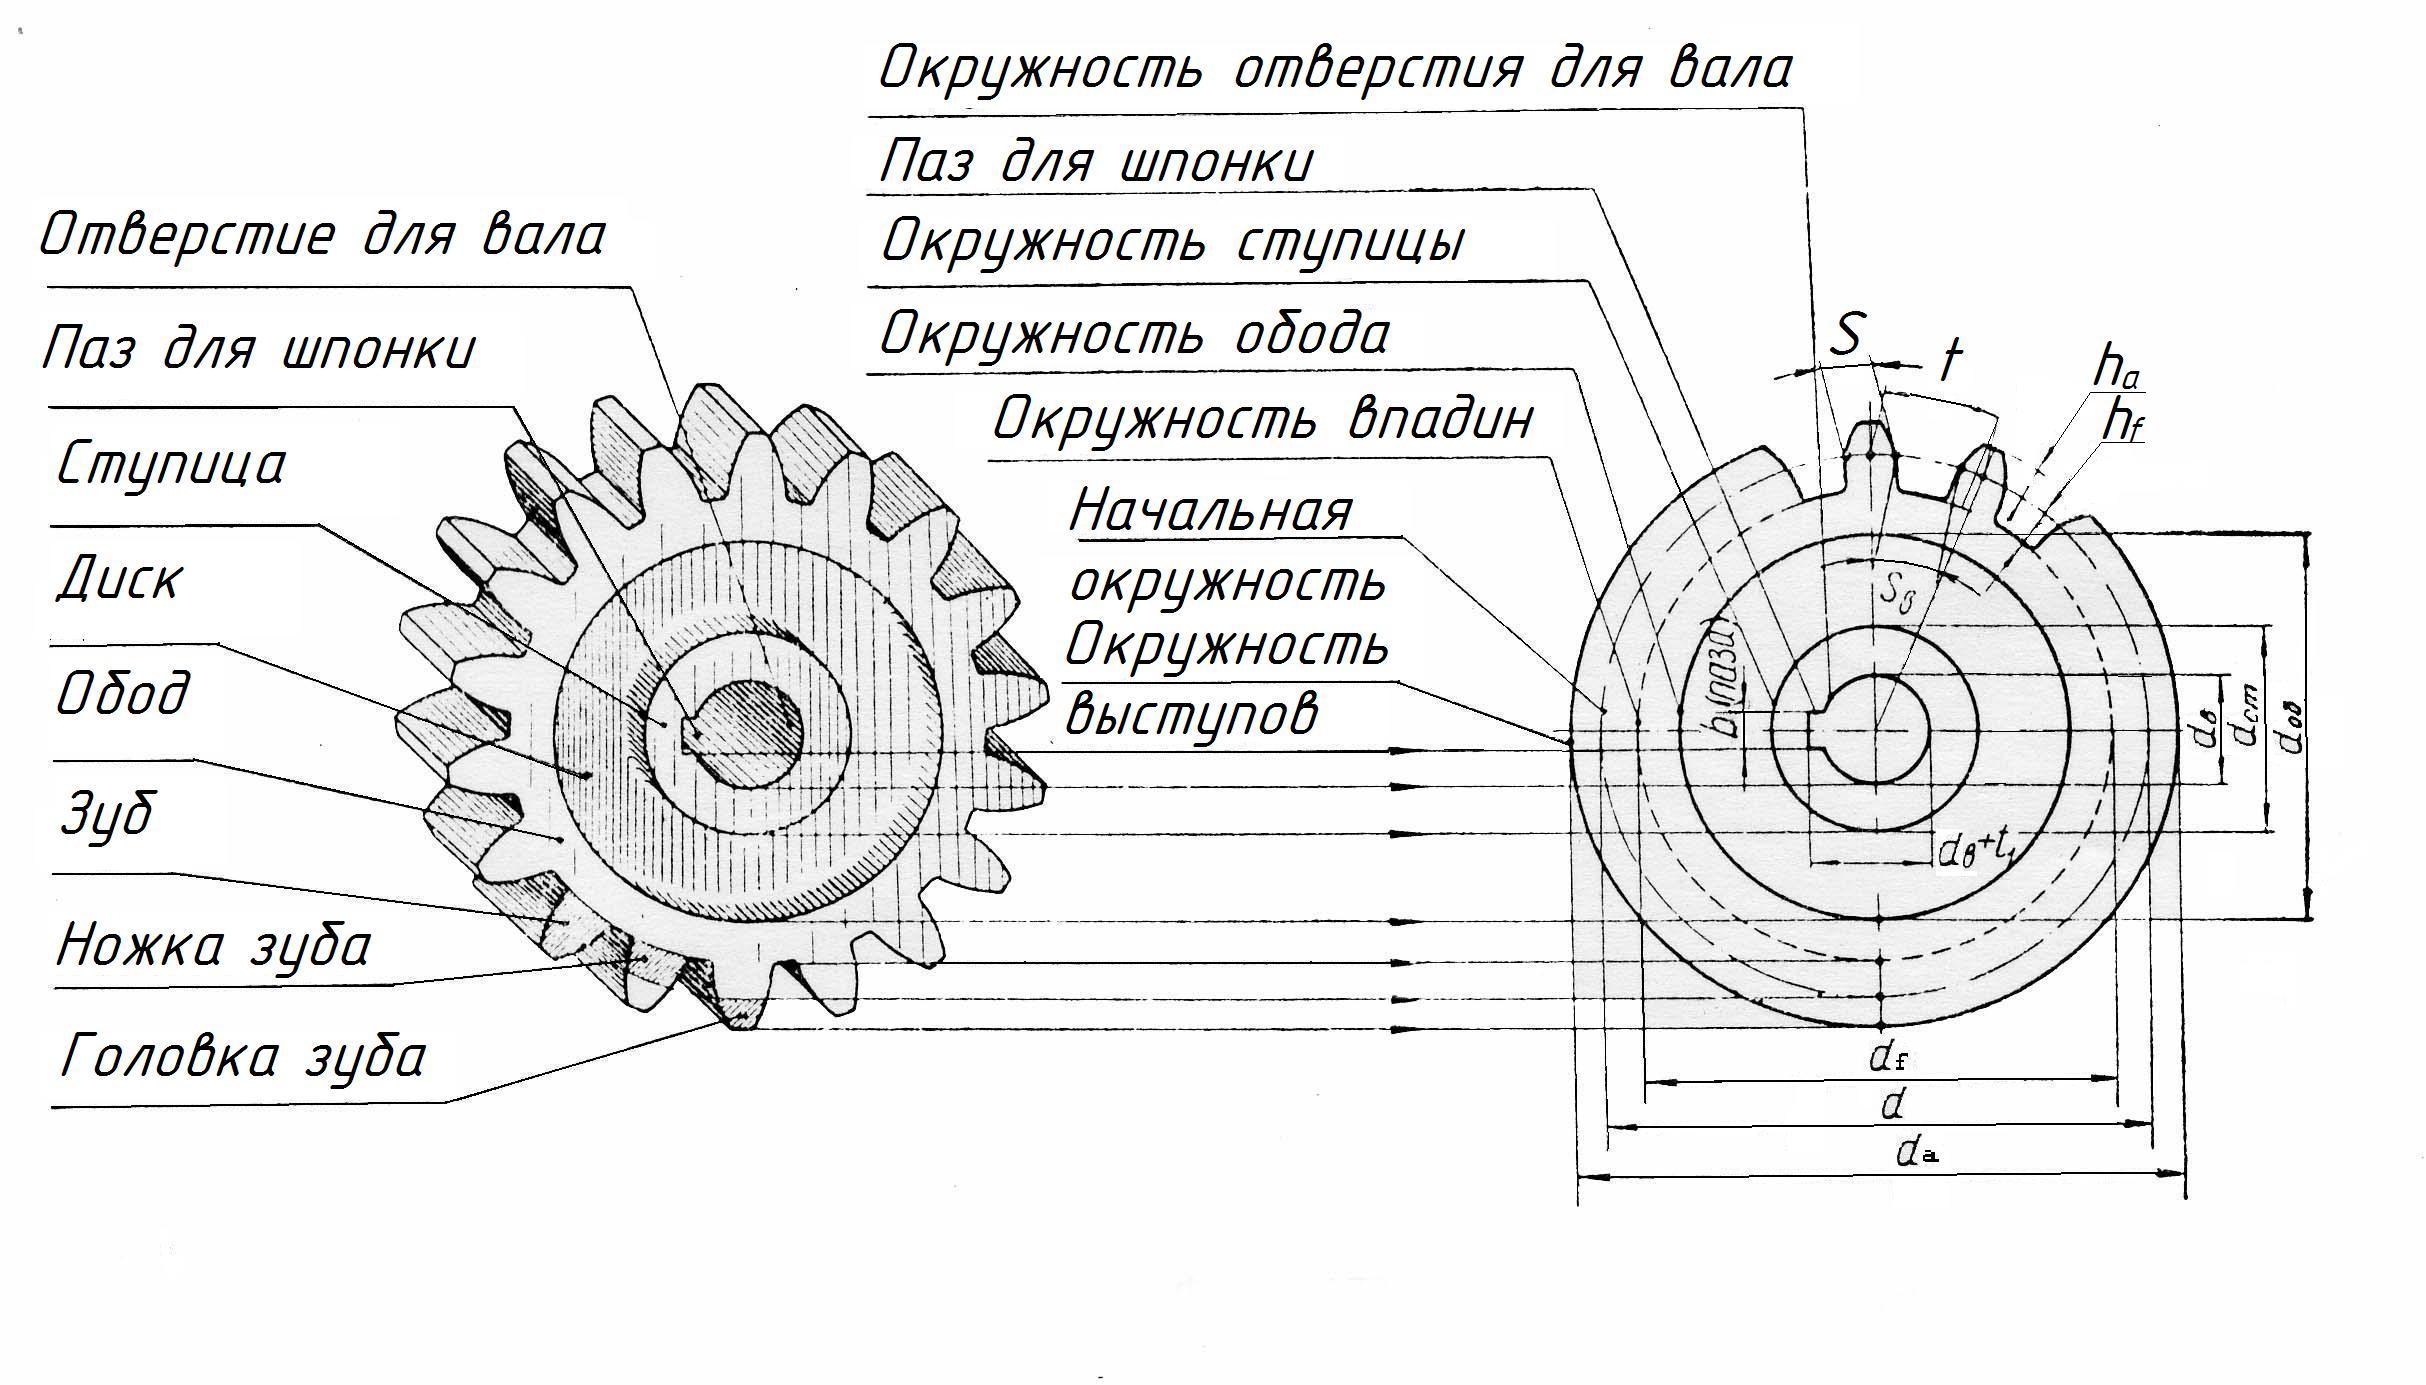
Рис. 4. Условные изображения элементов зубчатого колеса: df – окружность впадин, проходящая по очертаниям впадин между зубьями: её условно изображают сплошной тонкой линией; dоб – окружность обода, обозначающая внутреннее очертание обода; dст – окружность ступицы, обозначающая внешнее очертание ступицы; dв – диаметр окружности отверстия для вала; h– высота зуба; hа – высота головки зуба; hf – высота ножки зуба; da – окружность вершин – это самая большая окружность, ограничивающая вершины головок зубьев колес: её условно изображают сплошной основной линией; d – делительная окружность, делящая каждый зуб на две неравные части: меньшую – головку зуба и большую – ножку зуба: её условно изображают штрихпунктирной тонкой линией; Pn – нормальный шаг зубьев – кратчайшее расстояние по делительной или начальной поверхности зубчатого колеса между эквидистантными одноименными теоретическими линиями соседних зубьев; S – толщина зуба; Z – число зубьев; m – нормальный модуль зубьев – это линейная величина в раз меньшая нормального шага зубьев; bпаза – ширина шпоночного паза; tj – глубина шпоночного паза.
При выполнении рабочего чертежа зубчатого колеса при заданных исходных данных, согласно табл. 1, необходимо рассчитать элементы зубчатого колеса по формулам, приведенным в табл. 2, 3.
Большая энциклопедия нефти и газа. Венец — зубчатое колесо
Венцы зубчатых колес заменяются чаще всего при восстановлении блоков шестерен с несколькими венцами, когда один из них сильно изношен, а остальные находятся в исправном состоянии.
Венцы зубчатых колес выполняют из бронз БрОФЮ — 1, БрОЮН1Ф1, БрАЖ9 — 4, БрА10Ж4Н4Л для высоких скоростей скольжения и чугуна СЧ 15, СЧ 20 для малых скоростей.
Венец зубчатого колеса перед обкатыванием тщательно очищают и промывают в бензине.
Венцы зубчатых колес моторных вагонов электросекций изготовляются из стали марки ЗОХНЗА. Грубо обработанные заготовки подвергаются термоулучшению. Закалка производится с высоким отпуском.
Если венец зубчатого колеса или червяка обрабатывается в собранном виде, то все необходимые для этого данные помещаются только е сборочном чертеже. Если же в собранном виде обработка не производится, то указанные данные в сборочном чертеже не повторяются.
Для венцов зубчатых колес, работающих при малых скоростях и небольших усилиях, применяют серый чугун.
Рабочая толщина венца зубчатого колеса зависит от многих факторов. Прочность поперечного сечения венца должна соответствовать прочности зуба на изгиб. К напряжению от рабочей нагрузки в поперечном сечении венца прибавляются напряжения, возникающие от посадок венца на центр и центра на вал.
Влияние количества венцов зубчатого колеса не столь существенно: наличие двух или нескольких венцов меняет только наладку многорезцового станка. В случаях необходимости обтачивания промежутка между венцами резцом с переднего супорта применяют многорезцовый станок с циклом прямого врезания переднего супорта (фиг.
Определяем ширину венца зубчатого колеса &4 600 — 0 15 — 450 67 5 мм.
В ответственных случаях венцы зубчатых колес рекомендуется делать отдельно от ступицы — в случае поломки зуба заменяется венец, а вал со ступицей сохраняется; но в конструкциях, где вес имеет решающее значение, венец и вал следует делать из одной поковки или проката.
Ввиду малой ширины венцов зубчатых колес такой показатель контакта зубьоб, как суммарное пятно контакта, в точном приборостроении практически не применяется.
При необходимости обработки венца зубчатого колеса или червяка в собранном виде данные, необходимые для их изготовления и контроля, помещаются только на сборочном чертеже.
Схема привода с одноступенчатым цилиндрическим редуктором. Принимаем коэффициент ширины венца зубчатого колеса х / ь 0 5 (с.
Различие в фасках на венцах зубчатых колес (рис. 8.23, б, г) объясняется разными предельными состояниями: у передач с твердостью колесаНВ 350 ограничена контактная усталость и важно сохранить полную длину контакт ных линий; у передач с HRC 40 для зубьев колес опасен изгиб, и большая фаска уменьшает изгибающий момент при крайнем положении окружной силы.
Сварное соединение кронштейна со стойкой двумя угловыми швами.| Сварное соединение венца зубчатого колеса с центром. Рассчитать сварные швы, соединяющие венец зубчатого колеса с центром (рис. 1.16): D 300 мм, s 20 мм. Материал деталей соединения — сталь Ст20, для которой [ ар ] 190 МПа; сварка ручная, электроды обычного качества.
Втулки, подшипники скольжения, сменные венцы зубчатых колес и цилиндры восстанавливают центробежной наплавкой жидким металлом. Центробежным способом заливают полые заготовки из цветных и железоуглеродистых сплавов, имеющих относительно низкую температуру плавления. Такой процесс возможен при условии, что температура плавления металла восстанавливаемой детали выше, чем у наплавляемого материала.
Все ГОСТы, регламентирующие оформление венцов зубчатых колес, секторов, червяков и червячных колес, а также допуски и отклонения на зубчатые и червячные передачи, изданные до 1972 г., перерабатываются в связи с переходом на систему ИСО. Часть таких стандартов уже издана. Проекты остальных стандартов находятся в стадии разработки или утверждения.
Более радикально подавляют влияние люфтов, когда приводят венец зубчатого колеса последней ступени механической передачи от двух электродвигателей, которым системой регулирования задают постоянную разницу моментов, достаточную для создания предварительного натяга в звеньях не только последней, но и промежуточных ступеней механической передачи.
Рекомендуемые значения.| Значения межосевых расстояний aw цилиндрических зубчатых редукторов (по СТ СЭВ 229 — 75. НВ 350 ширину венца шестерни назначают равной ширине венца зубчатого колеса.
Варианты крепления кольцеобразной арматуры к венцу зубчатого колеса из пластмассы. Кольцеобразную арматуру в основном применяют как основания к венцам зубчатых колес из пластмассы. Зубчатые венцы крепят к арматуре различными способами в зависимости от окружного усилия, угловой скорости колеса и других факторов. Для более надежного соединения зубчатого венца с основанием на поверхности последнего выполняют фигурные впадины или выступы.
Варианты крепления стержневой арматуры.| Варианты крепления плоской листовой арматуры. Кольцеобразную арматуру в основном применяют как основания к венцам зубчатых колес из пластмассы.
Крупногабаритные детали, главным образом втулки, вкладыши и венцы зубчатых колес из термопластов, изготовляются центробежным литьем.
В правом верхнем углу формата чертежа помещают таблицу параметров венца зубчатого колеса. Размеры граф таблицы, а также размеры, определяющие расположение таблицы на поле чертежа, приведены на рисунке.
Из сопоставления величин пробега для жесткой и эластичной посадки венца зубчатого колеса следует сделать вывод о необходимости применения эластичной передачи.
Значения коэффициента К н. Коэффициентом / Ср учитывается неравномерность распределения нагрузки по ширине венца зубчатого колеса, связанная с деформацией валов и самих зубьев колес. Различают начальное значение коэффициента / Ср, имеющее место до приработки зубьев, и значение / Ср / Ср после приработки. При твердости рабочих поверхностей зубьев хотя бы одного из зубчатых колес менее НВ 350 или при любой твердости, но окружной скорости колес пары менее 15 м / с неравномерность нагрузки постепенно уменьшается вследствие повышенного местного износа (приработки) и при постоянной нагрузке передачи может полностью быть устранена. Поэтому в последнем случае / Сяр и КР принимают равными единице.
На рис. 43, в показано приспособление для обработки больших венцов двухвенцовых зубчатых колес. Опорные стаканы 4 п 7, кольцо 6, центрирующие втулки 5 и шайба 3 являются сменными деталями и при перепалад-ке выбираются в зависимости от формы и размеров обрабатываемых шестерен.
Опасная зона может быть ограниченной, например зона между сходящимися венцами зубчатых колес, или неограниченной, изменяющейся во времени и пространстве, например при проведении подъемно-транспортных или ремонтных работ.
Перед разборкой эластичного привода насосов проверяют индикаторным прибором торцовое биение венца эластичного зубчатого колеса, которое на диаметре 307 мм не должно превышать 0 25 мм. Зубчатые колеса привода заменяют при изломе или трещинах в зубьях и их теле, контактной коррозии зубьев более 25 % площади и износе зубьев по толщине сверх допускаемых норм.
При картерной смазке в корпус узла заливают масло так, чтобы венцы зубчатых колес были в него погружены. При вращении колес масло увлекается зубьями, разбрызгивается, попадает аа внутренние стенки корпуса, откуда стекает в нижнюю его часть. Внутри корпуса образуется взвесь частиц масла в воздухе, которые покрывают поверхность всех расположенных внутри корпуса деталей. Положительным качеством картерной системы является ее большая надежность и простота.
Размер Ь зуба по линии, параллельной оси, называют шириной венца зубчатого колеса.
Некоторые виды профилей проката. Специальный стальной прокат включает в себя продукцию законченной формы, например, венцы зубчатых колес, бандажи железнодорожных колес, железнодорожные колеса, зубчатые колеса, шарики для шарикоподшипниковой промышленности и многое другое.
На заклепках крепят, например, противовесы к щекам коленчатых валов, венцы зубчатых колес к дискам, облицовочные листы к массивным деталям, фрикционные накладки к дискам сцепления и тормозным колодкам. Заклепками соединяют легкие листовые конструкции, например штампованные сепараторы шариковых подшипников.
Планетарная передача. Выбираем двухщечную конструкцию водила, дающую более равномерное распределение нагрузки по ширине венцов зубчатых колес, чем однощечная.
В некоторых случаях к деталям машин либо к определенным их элементам (зубьям, венцам зубчатых колес и др.) предъявляют требования повышенной податливости, что способствует увеличению их выносливости.
В нижнюю часть корпуса компрессора (в его картер) наливают масло так, чтобы венец зубчатого колеса 3 был в него погружен. Крышку картера с уплотняющей прокладкой крепят к корпусу компрессора шпильками и гайками. Масло, захватываемое зубчатым колесом 3, поступает на внутреннюю часть крышки, растекается и разбрызгивается, попадая на подшипники вала двигателя, коленчатого вала и шатунов.
Схема роликового механизма подач.| Схема импульсивной бесступенчатой передачи. Колебательное движение рычага 3 через вал 4 передается звездочке 5 пульсирующего механизма, ролики которого дают венцу зубчатого колеса 6 прерывистое движение только в одном направлении.
Формирование колесных пар электровозов, как правило, производят на локомотиворемонтных заводах, в связи с чем венцы зубчатых колес как запасные части локомотивным депо поставляют редко.
Расположение шарниров при установке вала на сдвоенных подшипниках.| Распределение усилий, переда-ваемых ступицей на вал. Силы, действующие на вал, считают приложенными в полюсе зацепления, в середине обода шкива, венца зубчатого колеса или звездочки, а если размеры насадных элементов не определены, то в середине шейки посадочной части вала.
Изменение длины линии зацепления при фланкировании зубьев.| Схема зубчатой передачи с присоединенными массами. Кроме того, величина и характер избыточного перемещения являются следствием погрешности профиля зубьев и радиального биения (эксцентриситета) венцов зубчатых колес.
Синхронизи — [ IMAGE ] Синхронизирующая. Это может быть достигнуто или назначением при изготовлении соответствующего бокового зазора в зацеплении синхронизирующей зубчатой пары, или применением разрезного венца зубчатого колеса, при которой часть зубчатого венца может смещаться по углу относительно другой части.
Полученное этим способом покрытие имеет не только равномерную, но и заданную толщину слоя, что особенно ценно при нанесении покрытий на венцы зубчатых колес, рабочие поверхности червяков и другие аналогичные изделия.
Поверхность зубьев венцов и шестерен после нарезки, но до шлифовки, подвергается поверхностной закалке (поверхностному упрочнению), за исключением венцов зубчатых колес моторных вагонов электросекций, для которых ограничиваются термоулучше-пием.
Упругие элементы (пружины), установленные между ободом зубчатых колес и ступицей (рис. 5.6), значительно снижают жесткость при закручивании венцов зубчатых колес относительно шестерен на промежуточных валах, и тем самым снижают неравномерность в распределении нагрузки.
В распространенных справочных пособиях даются указания о посадках для установки зубчатых колес на валы, а также о натягах, необходимых при соединении стальных венцов зубчатых колес с чугунными центрами.
На отрицательные дисбалансы оказывают также влияние неравномерный износ зубьев шестерен, увеличивающий дисбаланс якоря, смещение полюсов в осевом направлении, сдвиг между венцами зубчатых колес одной колесной пары, приводящие к асимметричной нагрузке якорных подшипников, износ цапф и пр.
При расчете сил, действующих на валы и опоры зубчатых колес, распределенную нагрузку в зацеплении обычно заменяют сосредоточенной силой, приложенной к середине ширины венца зубчатого колеса. При этом пренебрегают влиянием сил трения, отклоняющих вектор нормальной силы Fn от нормали к контактирующим поверхностям, и полагают, что он действует в плоскости зацепления.
Зубчатые передачи механизма выполнены так, что в каждой паре большое зубчатое колесо состоит из двух элементов, между которыми помещена спиральная пружина 10, разворачивающая венцы зубчатого колеса в противоположные стороны и выбирающая таким образом зазоры в зацеплении.
Вращение зубчатого колеса и приводимого им коленчатого вала производится вручную до тех пор, пока не произойдет вспышка в цилиндре, после чего коленчатый вал продолжает вращаться, а венец зубчатого колеса отстает или остается неподвижным.
На фото отливка венца, точнее полувенец оно же отливка составного колеса диаметром больше 3 метров.
Венец зубчатый разъемный — одна из основных деталей экскаваторов ЭКГ-5 , 5А ; ЭКГ-4,6 ; ЭКГ-8 ; ЭКГ-10 ; ЭКГ-12,5 ; ЭКГ-15 . Уникальные экскаваторы с ковшами больших объемов, а также шагающие экскаваторы ЭШ также оборудованы зубчатым венцом . Его назначение — деталь, вокруг которой с помощью шестерни вращается платформа экскаватора со стрелой, силовыми агрегатами и кабиной машиниста. Зубчатый венец монтируется на нижней раме экскаватора зубьями наружу. По внешней части венца вращаются шестерни.
Технология производства венцов зубчатых
Производство зубчатого венца начинается с изготовления литейной модельной оснастки. Далее модельный комплект передается в литейное производство, где с его помощью формуется литейная форма. Далее модель венца вытаскивается из песчаной формы и в образовавшееся пространство заливается металл. Отливка зубчатого венца после обрезки прибылей и литниковой системы далее подается на термообработку, где происходит улучшение структуры металла и снятие внутренних напряжений. Дробеструйная очистка отливки — завершающая стадия получения заготовки «зубчатый венец экскаватора ». Заготовка-отливка состоит из 2-х или 4-х частей, в зависимости от размера венца.
Далее на каждой из частей механически обрабатываются соединительные торцы и растачиваются крепежные отверстия. После этого венец собирается и выполняется мехобработка диаметров и торцов зубчатого венца. Окончательная обработка — зубонарезка выполняется на зубофрезерном станке червячными или модульными фрезами в зависимости от модуля зуба и имеющегося оборудования. Зубчатый венец рекомендуется окрашивать для защиты от коррозии и обозначения рабочих поверхностей. Изделие сдается на приемку контролеру и сразу «с колес» отгружается заказчику или попадает на склад. Вот сейчас можно сказать, что работа завершена и зубчатый венец экскаватора в наличии на складе.
Стальные венцы, зубчатые колеса, отливки колес
Зубчатый венец — это важнейшая деталь для аппаратов с вращающимися барабанами (такие как печи и сушилки).
По конструкции зубчатые венцы бывают цельные и разъемные, с наружным или внутренним зацеплением. Разъемные венцы с наружным зацеплением могут быть с обработанными и литыми, необработанными, зубьями; по форме — с прямыми, косыми и шевронными зубьями. Разъемные венцы с внутренним зацеплением следует рассматривать как редкое исключение.
ОАО АрсеналДеталь сможет изготовить и поставить по чертежам заказчика стальные венцы, зубчатые колеса, отливки колес разного типа:
- венец зубчатый с наружным или внутренним зацеплением
- венцы зубчатые разъемные или цельные
- венец зубчатый с литыми/обработанными зубьями прямой, косой или шевронной формы
Параметры зубчатых бронзовых венцов:
- масса до 60 тонн,
- диаметр до 15 метров,
- нарезка зуба до модуля m-60 включительно.
Венцы проходят лабораторные испытания на выявление литейного брака как раковины, трещины, закалка металла, твердость поверхности и др.
Стальные венцы используются в шаровых и стержневых мельницах МШР, МШЦ, МСЦ, сушильных барабанах, экскаваторах ЭКГ, ЭШ и другого оборудования.
Чаще всего венцы для шаровых мельниц изготавливают разъемными — это облегчает выполнение сразу нескольких технологических операций:
1. Вес отливки отдельной половины венца (сектора) уменьшается вдвое или даже вчетверо.
2. Транспортировка секторов венца может выполняться стандартным транспортом без сопровождения спецмашин,
3. Значительно упрощается установка и сборка венца на барабан мельницы.
При сборке приводной части шаровой мельницы МШР или МШЦ требуется соблюдать определенные допуски на сборку и установку таких ответственных деталей как Венец зубчатый разъемный, Вал-шестерня подвенцовая:
1. Зубчатый венец устанавливается на барабан шаровой мельницы в разобранном виде
2. сопрягаемые кольцевые поверхности венца и барабана мельницы должны быть тщательно подогнаны для исключения деформации венца и его быстрого износа.
3. Контактные поверхности зубчатого венца и вал-шестерни, которые сняты с хранения или после перевозки должны быть зачищены от краски
4. Несопрягаемые поверхности остаются окрашенными для защиты от коррозии
5. торцовая поверхность венца и фланец барабана мельницы должна соприкасаться с допустимым местным зазором не более 0,15 мм
6. Сборка половин венца должна обеспечить плотное соприкосновение их. Зазор не должен превышать 0,1 мм
7. Биение зубчатого венца регламентируется конструкторской документацией, но обычно не должно превышать 0,25 мм
8. Биение торцевой поверхности зубчатого разъемного венца не должно превышать 0,35 мм.
НОВОЕ В ПРОЕКТИРОВАНИИ И ПРОИЗВОДСТВЕ ШАРОВЫХ И СТЕРЖНЕВЫХ МЕЛЬНИЦ
Отливка колес и зубчатых венцов
ВЕНЕЦ ЗУБЧАТЫЙ РАЗЬЕМНЫЙ ДЛЯ ШАРОВОЙ МЕЛЬНИЦЫ
ПРОИЗВОДСТВО ЗУБЧАТЫХ ВЕНЦОВ ДЛЯ МЕЛЬНИЦ
Зубчатое зацепление пары вал-шестерня и венец разъемный представляет собой передачу с эвольвентным зацеплением. Для изготовления приводной части мельниц «Арсенал-Деталь» применяет следующие материалы:
Для венцов это в основном сталь 35Л , 40Л или 45Л . Для тяжелых условий эксплуатации венцы отливаем из легированных марок сталей 30ХМЛ , 35ХМЛ , и подобных.
Вал-шестерни чаще всего изготавливаются из легированной стали 34ХН1М , 38ХНМ , 38Х2НМ , но для ненагруженных валов можно применять сталь 40Х .
Технологический процесс:
Во-первых изготавливается литейная модельная оснастка. Затем с ее помощью формуется литейная форма. Венцы отливаем методом литья в песчаные формы, затем отливка проходит термообработку — отпуск или нормализацию.
Механическая обработка обеспечивает снятие литейных припусков. В последнюю очередь выполняется наиболее ответственная технологическая операция — зубонарезка. Она выполняется на зубофрезерном станке большого диаметра и обеспечивает шероховатость до Ra 2,5.
Контроль: Отливка проходит стадии контроля химсостава и механических свойств. Обработанный венец контролируется в разобранном и собранном виде на соответствие размерным и геометрическим параметрам, установленными конструктором.
Примененение: зубчатые передачи с применение зубчатых венцов применяются для передачи мощности от 25000 кВт до 100000 кВт. Обеспечивается это разным передаточным отношением и скоростью 150м/с до 300м/с.
В большинстве случаев зубчатые венцы применяются в горном оборудовании, цементных мельницах и печах, обжиговых печах и холодильниках, подъемном оборудовании, металлургическом машиностроении и другом оборудовании с малой скоростью вращения и тяжелых условиях эксплуатации.
«АрсеналДеталь» производит венцы со следующими размерами: наружный диаметр до 8 метров, модуль 50 мм. Венцы могут быть как неразъемные, так и разъемные состоящие из 2-х, 4-х или 8 секторов.
Зубчатый венец в одном случае без каких-либо промежуточных элементов выполнен за одно целое с валом (рис. 1, а), что целесообразно при малом числе зубьев.
Зубчатые венцы с утолщенным по сравнению с зубьями ободом (рис. 13, б) применяют в ступичных звездочках больших диаметров, имеющих в большинстве случаев спицы. Уширенную часть обода обычно по торцам не обрабатывают. Обработке подвергают по торцам лишь ту часть обода, которая перекрывается пластинками цепи. Диаметр обработанной части обода выбирают таким, чтобы сохранить гарантированный зазор между пластинками цепи и обода с учетом износа зубьев.
Зубчатый венец работает в условиях знакопеременных нагрузок, осложняемых высокими температурами и деформациями корпуса печи. Это приводит к преждевременному разрушению узла крепления венца к корпусу печи. Ремонт и реставрация этого узла являются обязательной операцией во время капитального ремонта вращающейся печи. Если из-за деформации корпуса печи и нарушения узла крепления зубчатого венца его биение превышает допустимую величину, равную 3 мм, то венец необходимо центровать заново.
Зубчатые венцы, шатуны, зубчатые колеса, пальцы, оси и другие детали станкостроения, автотракторостроения, горнорудного, угольного и других отраслей машиностроения.
Зубчатые венцы, шатуны, зубчатые колеса, пальцы, оси л другие детали станкостроения, автотракторостраения, горнорудного, угольного и других отраслей машиностроения.
| Зубчатая муфта. |
Зубчатые венцы на ступицах обточены по шаровой поверхности с центром на оси ступицы.
Зубчатый венец подобен кольцу, толщина которого больше толщины цилиндра. Поэтому в зоне перехода кольца к цилиндру наблюдается некоторый перегиб образующих. Этому перегибу способствуют силы в зацеплении, прижимающие зубчатый венец к плоскости гибкого подшипника генератора. Эти силы изгибают кольцо подшипника.
Зубчатый венец 12 с внутренним зацеплением крепится к подвижной раме.
Зубчатые венцы различаются числом зубьев. Шестерню 8 перемещают вдоль вала /, вводя в зацепление с тем или иным венцом. Для удобства переключения с одного режима на другой предусмотрено перемещение шестерни 8 в положение, где зубья или впадины зубчатых венцов 7 совпадают.
Зубчатый венец ограничивается внешним и внутренним торцами. Действительные профили зубьев конических колес весьма близки к профилям воображаемых приведенных цилиндрических колес с радиусами начальных окружностей, равными длинам образующих дополнительных конусов.
Зубчатые венцы, шатуны, зубчатые колеса, пальцы, оси и другие детали станкостроения, автотракторостроения, горнорудного, угольного и других отраслей машиностроения. Сталь 15ХГН2ТА применяется для изготовления тяжелонагруженных зубчатых колес грузовых автомобилей. Сталь 15Х2ГН2ТРА рекомендуется для зубчатых колес, коленчатых валов с цементируемыми шейками, шатунов с цементируемой внутренней поверхностью. Сталь 15ХГН2ТА имеет большую прокаливаемость, чем сталь 12ХНЗА, обеспечивает более высокую прочность сердцевины зуба, менее склонна к перегреву. Недостатки стали 15ХГН2ТА по сравнению со сталью 12ХНЗА: большая склонность к перенасыщению поверхностного слоя углеродом, что может привести к хрупкости цементуемого слоя; худшая обрабатываемость резанием.
Зубчатый венец напрессован на маховик с натягом от — 0 204 до — 0 411 мм. Зазор по диаметру между установочной поверхностью фланца коленчатого вала и посадочным отверстием маховика равен от 0 000 до 0 076 мм.
Схема выверки разъемного зубчатого венца при установке на карусельном станке.
Обработка зубчатых венцов представляет некоторые особенности.
По конструкции зубчатые венцы бывают цельные и разъемные, с наружным или внутренним зацеплением. Разъемные венцы с наружным зацеплением могут быть с обработанными и литыми, необработанными, зубьями; по форме — с прямыми, косыми и шевронными зубьями. Разъемные венцы с внутренним зацеплением следует рассматривать как редкое исключение. В качестве заготовок для разъемных венцов применяются стальные или чугунные отливки в виде двух половин.
Обработка зубчатых неразъемных венцов с наружным и внутренним зацеплением выполняется с соблюдением общих принципов, рассмотренных при обработке заготовок зубчатых колес. При разработке технологии необходимо обращать внимание на меньшую конструктивную жесткость венцов, принимая необходимые меры для исключения деформаций в процессе механической обработки. Наличие разъема в венцах создает необходимость иного построения технологического процесса механической обработки заготовки для зубонарезания. Разъемные венцы с обработанными зубьями выполняются обычно не выше 8 степени точности.
Обработка плоскости разъема. Порядок обработки в этом случае зависит от конструктивного оформления разъема венца. Плоскость разъема должна быть выполнена так, чтобы она располагалась по впадине зуба, не ослабляя его прочности. Соответственно для прямых зубьев плоскость разъема прямолинейна; для косых зубьев плоскость разъема по толщине венца прямолинейна, а по ободу проходит под углом, соответствующим углу наклона зуба; для шевронных зубьев по ободу делается угловой разъем.
Для венцов с прямыми зубьями плоскость разъема строгается или фрезеруется на расточных или продольно-фрезерных станках. При строгании обе половины устанавливаются плоскостью разъема к боковому суппорту. На расточном или продольно-фрезерном станке каждая половина фрезеруется отдельно.
Для шевронных венцов фрезерование производится с трех установок. С первой установки обрабатывается диаметральная плоскость разъема. Затем с двух установок обрабатывается угловой разъем. Фрезерование одной стороны наружной и внутренней поверхности углового разъема производится концевой фрезой за одну установку. Затем эти же переходы повторяются при третьей установке, на которой заканчивается обработка разъема.
Карусельная операция. Особенностью обработки разъемного венца является то, что необходимо не только выверить венец по окружности, но и, что очень важно, совместить плоскость его разъема с диаметральной плоскостью шпинделя станка. Несоблюдение этого положения, как не трудно видеть, приведет к тому, что разъем пройдет не по впадине, а заденет часть тела зуба, и, таким образом, венец будет испорчен.
Для выверки венца по плоскости разъема применяются различные способы, в частности, используется следующий прием. Венец предварительно выверяют по разметке. Затем по плоскости разъема натягивают проволоку диаметром 0,5 мм, и по ней при помощи чертилки, закрепленной в резцедержателе вертикального суппорта, производят выверку венца относительно плоскости разъема (фиг. 171).
В первом положении планшайба устанавливается так, чтобы плоскость разъема (проволока) располагалась параллельно направлению поперечины станка. В этом положении замеряется расстояние между острием чертилки и проволокой, после чего планшайба поворачивается на 180°, и производится повторный замер.
Фиг. 171. Схема выверки разъемного венца при установке на карусельном станке : 1 — первое положение планшайбы; 2 — второе положение планшайбы.
Если, например, в первом положении планшайбы замер давал 40 мм, а во втором 50 мм, то, следовательно, венец нужно сместить в сторону большего размера на (50-40)/2 мм.

Разъемные венцы большого диаметра в ряде случаев приходится устанавливать на зуборезных станках на торцы необработанных лап (фиг. 172). Такая установка сопряжена со значительными затратами времени на выверку и закрепление венца и не обеспечивает достаточной жесткости крепления детали, что приводит к вибрациям и снижению режимов резания. Для устранения этого недостатка целесообразно протачивать торцы лап со стороны базового торца А, чтобы они могли служить установочными базами. Протачивание может выполняться на карусельном станке во время выполнения других переходов за счет перекрывающегося времени.
Наличие надежной установочной базы дает возможность повысить режимы резания, улучшить качество обработки и снизить время на установку и выверку венца на 20—25%. Положение базового торца при обработке венца предопределяется его конструкцией. Базовым торцом, очевидно, должен быть тот, который расположен со стороны центрирующей заточки, базирующей венец при установке его на место, и он должен быть обточен с одной установки с наружной поверхностью обода. Это очень важно учитывать при разработке технологического процесса. На базовом торце также следует предусмотреть нанесение круговой риски.
Изобретение относится к машиностроению и может быть использовано при изготовлении зубчатых изделий (рейка, венец с внешними зубьями) с пустотелыми зубьями пластическим деформированием. Зубчатый венец имеет в теле каждого зуба по его длине поверхность раздела, которая выполнена на всю толщину обода и является продолжением полости зуба. Сущность способа состоит в том, что предварительно получают заготовку в виде развертки зубчатого венца, затем в теле каждого зуба выполняют по его длине прорезь, выходящую на противоположную зубьям поверхность заготовки, после чего производят гибку полученной заготовки в направлении смыкания прорезей и обжатие. Это позволяет повысить нагрузочную способность и долговечность зубчатого венца, а также расширить технологические возможности способа его формообразования. 2 с. и 1 з.п. ф-лы, 4 ил.
Изобретение относится к машиностроению и может быть использовано при изготовлении зубчатых изделий (рейка, венец с внешними зубьями) пластическим деформированием. Известна конструкция самоустанавливающихся зубчатых колес, в которых необходимая дополнительная податливость для выравнивания распределения нагрузки по длине контактных линий, снижения ее динамических составляющих и виброактивности зубчатой пары в целом обеспечивается увеличением податливости самих зубчатых зацеплений. Известны конструкции зубчатых колес, в которых дополнительная податливость зубчатых зацеплений достигается применением зубчатых венцов с пустотелыми зубьями. Параметры полостей, выполненных в зубьях венца, зависят от формы профиля зубьев, материала, характера ожидаемой нагрузки и т.д. Однако известные зубчатые венцы с пустотелыми зубьями сложны конструктивно и технологически, их формообразование связано с применением трудоемких операций при изготовлении и сборке, что препятствует распространению указанных зубчатых венцов в конструкциях современных машин. Ближайшим по технической сущности к изобретению является зубчатый венец с внешними пустотелыми зубьями, в теле каждого зуба которого по его длине в вершине имеется поверхность раздела, являющаяся продолжением полости зуба. Зубчатый венец изготавливают способом, включающим предварительное выполнение в заготовке обращенных наружу прорезей с шагом получаемых зубьев и последующее накатывание зубьев с образованием в теле каждого зуба по его длине полости с поверхностью раздела в вершине. Целью изобретения является повышение нагрузочной способности и долговечности зубчатого венца, а также расширение технологических возможностей способа его формообразования. На фиг. 1 показан зубчатый венец; на фиг. 2 — заготовка, являющаяся частью развертки готового изделия; на фиг. 3 и 4 — возможные варианты схем обжатия зубчатого венца. Зубчатый венец содержит обод и пустотелые зубья, в теле каждого из которых по их длине выполнена поверхность раздела 1, являющаяся продолжением полости зуба 2. Способ формообразования зубчатого венца осуществляется следующим образом. Из полосы, толщина которой соответствует ширине венца, получают заготовки, являющиеся частями развертки готового изделия с зубчатым профилем 3. В каждой части развертки перед гибкой выполняют прорезь 4, выходящую на обращенную внутрь зубчатого венца поверхность развертки. Прорезь в части заготовки, не принадлежащей зубьям, имеет ширину b, расстояние по нормали от поверхности впадин зубьев развертки до плоскости измерения ширины прорези и угол профиля . Ширину b прорези в части развертки, не принадлежащей зубьям, выбирают из соотношения:
B t — (r в -) tg (/2) , где t — шаг зубьев развертки; r в — радиус впадин зубьев венца; — угловой шаг зубьев венца. Выражение для b получено из условия отсутствия смыкания прорези при последующей гибке, что обеспечивает сохранение по всему периметру при гибке одинаковой ширины развертки. В зависимости от размеров венца он может гнуться либо из одной, либо из двух и более частей. Согнутые части собираются и соединяются сваркой, стык выполняется по впадине. Место сварки зачищается любым из известных способов. Окончательную форму зубчатый венец приобретает в результате его обжатия, которое может осуществляться как штамповкой в клиновом штампе, так и раскаткой роликами в матрице, что определяется конструктивными возможностями технологической оснастки и оборудования. Главными элементами многосекторного штампа (фиг. 3), применяемого для обжатия заготовки 5, являются матрица 6, клин 7, прижим 8 и секторы 9. Под действием усилия Р происходит движение в радиальном направлении секторов 9 с обжатием заготовки 5. При обжатии раскаткой (фиг. 4) матрицу 12 с помещенной в ней заготовкой 5 устанавливают в ручей раскатного ролика 10. Усилием Q заготовку сжимают между матрицей и раскатным роликом. Вращение ролика 10 через заготовку передается матрице. При достижении требуемого усилия происходит раскатка внутренней части заготовки с образованием пустотелых зубьев венца. П р и м е р 1. Изготавливают зубчатый венец с модулем m = 6,5 мм, числом зубьев z = 69, шириной b = 42 мм, толщиной обода = 13,5 мм из стали 20ХНР. Заготовки получают из полос размерами 42 х 22 х 452 мм штамповкой на прессе ПО-443А усилием 20 МН с одновременным формообразованием клиновой части прорези, имеющей = 40 о, расстояние = 7,4 мм до ширины клиновой части прорези b = 3,9 мм. Оставшуюся часть прорези получают протягиванием на вертикально-протяжном станке мод. 7Б68. Согнутые три части венца сваривают встык с последующей зачисткой мест сварки. Обжатие зубчатого венца осуществляют штамповкой в многосекторном штампе с числом секторов n = 8 на прессе ПО-443А. П р и м е р 2. Изготавливают зубчатый венец, имеющий m = 2,5 мм, z = 84, b = 16 мм из стали 15Х. Заготовки получают из полос размерами 16 х 18,5 х 320 мм штамповкой на прессе ПО-443А с одновременным образованием прорези, имеющей = 40 о, расстояние = 2,8 мм до ширины клиновой части прорези b = 1,5 мм. Оставшуюся часть прорези получают протягиванием. Согнутые две части венца сваривают встык с последующей зачисткой мест сварки. Обжатие зубчатого венца осуществляют на профиленакатном полуавтомате А9526 с номинальным усилием нажимного ролика 0,36 МН при частоте вращения шпинделей 68 мин -1 и радиальной подаче 0,1-0,5 мм за один оборот матрицы. При испытаниях зубчатого венца его долговечность возрастает в 1,2-1,3 раза, а нагрузочная способность в 1,3-1,8 раза в сравнении с прототипом.
ФОРМУЛА ИЗОБРЕТЕНИЯ
Где t — шаг зубьев развертки;
R в — радиус впадин зубьев венца;
Угловой шаг зубьев венца;
D — расстояние по нормали от поверхности впадин зубьев развертки до плоскости измерения ширины b.
Главная » Компоненты » Большая энциклопедия нефти и газа. Венец — зубчатое колесо
Зубчатый венец на ступице колеса где находится
 Ремонт зубчатых колес и звездочек
Зубчатые колеса изготовляют из углеродистых и легированных сталей 40Х, ЗОХГТ, 20ХИМ с последующей термохимической и термической обработкой (цианирование, цементация, закалка). Червячные колеса изготовляют из антифрикционного чугуна, червяки — из низкоуглеродистых и легированных сталей.
Характерные дефекты зубчатых колес — изнашивание зубьев по толщине и длине, усталостное выкрошивание рабочей поверхности зубьев, трещины, задиры и царапины на рабочей поверхности зубьев, поломки и завал зубьев на сторону в результате пластических деформаций, изнашивание посадочных мест, шлицевых отверстий и шпоночных канавок, трещины на ступицах.
Выкрошивание, трещины и отколы отдельных зубьев выявляют визуальным осмотром или дефектоскопией. Ширину шпоночных канавок и шлицевых впадин проверяют шаблонами, а их диаметральные размеры — скобами. Скобами проверяют и посадочные места под подшипники. Износ отверстий определяют пробками, Износ зубьев шестерен измеряют штангенциркулями, шаблонами, штангензубомерами и индикаторными приборами.
Рекламные предложения на основе ваших интересов:
Дополнительные материалы по теме:
Изношенные зубья восстанавливают заменой части детали, наплавкой, вдавливанием и дополнительным коррегированием.
Восстанавливать зубчатые колеса, заменяя зубчатые венцы, чаще всего приходится при ремонте блоков шестерен. Объясняется это тем, что шестерни блока изнашиваются по-разному, а выбраковывать деталь при удовлетворительном состоянии одного из зубчатых венцов нерационально. При таком способе зубья колеса обтачивают. На обточенный обод колеса насаживают заготовку венца в холодном или нагретом состоянии, проваривают ее по всей торцовой поверхности, обрабатывают до требуемых размеров, после чего нарезают зубья. Термически обработанные колеса перед восстановлением отжигают, чтобы облегчить механическую обработку, а после на-прессовки и нарезки зубьев закаляют. Для этой цели целесообразно использовать нагрев деталей токами высокой частоты.
Шестерни с односторонним износом зубьев иногда переворачивают и используют для дальнейшей работы другой стороной. Если ступица несимметрична, то ее подрезают с одной стороны и делают симметричной. Положение зубчатого колеса на валу при сборке восстанавливают постановкой кольца, ширина которого равна толщине отрезанной части ступицы.
Односторонне изношенные подвижные колеса с кольцевыми проточками для вилок переключения передач также можно переворачивать на 180°. У таких шестерен отрезают часть ступицы, а на противоположной стороне приваривают изготовленную вновь кольцевую муфту.
Конструкции отдельных зубчатых колес позволяют использовать их в качестве других элементов машины. Например, у трактора Т-100М в случае поломки зубьев шестерни третьей передачи оставшийся еще в хорошем состоянии венец четвертой передачи используют для шестерни реверса. Венец третьей передачи отрезают.
При восстановлении изношенных зубьев наплавкой у зубчатых колес большого диаметра и модуле более 10 наплавляют изношенную сторону каждого зуба. Высокую износостойкость и прочность наплавляемых поверхностей зубьев дает применение сплавов типов сормайт и сталинит. Тонкий слой сормайта наносят на ранее наплавленную с помощью присадочного материала и зачи« щенную поверхность. После наплавки сормайтом зубья шлифуют.
Наплавкой сормайтом рекомендуется восстанавливать шестерни с несколькими дефектными зубьями. Все зубья наплавлять сормайтом не рекомендуется, так как это весьма трудоемкий процесс, затрудняющий дальнейшую механическую обработку детали.
При большом износе всех или большинства зубьев зубчатые колеса небольшого диаметра и малых модулей (до 5…6) могут быть восстановлены по следующей технологии. Изношенные зубья срезают ацетиленокислород-ным пламенем заподлицо с ободом колеса. После обточки колеса на токарном станке к его ободу с двух сторон приваривают электросваркой флюсоудерживающие кольца. Обод наплавляют круговым швом под слоем флюса. Наплавленное колесо освобождают от флюсоудерживающих колец и устанавливают на токарный станок, где обтачивают, подрезают торцы и снимают фаски с двух сторон. Затем в центрах делительной головки горизонтально-фрезерного станка модульной дисковой фрезой или на зубофрезерном станке червячной фрезой нарезают зубья, после чего фрезеруют фаски на торцах зубьев. Нарезанные зубья закаливают токами высокой частоты, и выборочно проводят проверку не менее чем на трех зубьях.
Для восстановления торцов зубьев с износом по длине 2,2…8,2 мм возможна автоматическая наплавка каждого изношенного по длине зуба в отдельности. Наплавляют зубья порошковой проволокой под флюсом с принудительным формированием наплавленного металла в медной охлаждаемой форме.
Вдавливанием ремонтируют небольшие по ширине, цилиндрические зубчатые колеса с изношенными по профилю зубьями и отверстиями в ступице, если остался достаточный запас металла на венце и отсутствуют поломанные зубья, сколы и трещины на ободе и ступицей Для этого используют специальные приспособления (штампы) (рис. 1). Зубчатые колеса, подлежащие восстановлению, нагревают в соляной ванне до 1200 °С и подают к прессу. Установив шестерню в штамп, опрессовывают ее за один ход штока пресса. За счет кольцевых выступов в верхней и нижней половине штампа металл венца выдавливается. Температура начала обработки зубчатого колеса должна быть 1150 °С, а конца обработки —850 °С. Затем зубчатые колеса загружают в шахтную печь, где их обжигают с температуры конца деформации до 650 °С в течение 2 ч.
Рис.1. Штамп для восстановления зубьев шестерен
1 — матрица; 2 — шестерня; 3— палец, предохраняющий шестерню от раздачи внутрь отверстия; 4, 5 —верхняя и нижняя половины штампа
Рис. 2. Приспособление для наплавки зубьев звездочек
1 — планки; 2 —шаблоны; 3 — коромысло
Остывшие зубчатые колеса моют, производят контрольные операции и направляют на механическую обработку. Зубья фрезеруют на зубофрезерном станке червячной фрезой, закругляют и шевингуют.
Следующая операция — газовая цементация восстанавливаемых шестерен в шахтной печи при температуре 1000 °С на глубину 0,7…1,1 мм в течение 4 ч. Затем зубчатые колеса помещают в соляную ванну с расплавом соли ВаС2 при температуре 210…220 °С и закаливают в течение 35 ч при температуре 800…820 °С. Закаленные зубчатые колеса промывают, очищают от остатков селитры и окалины. После всех операций контролируют качество обработки, твердость зуба, диаметр посадочного отверстия, толщину зуба. Проверяют отсутствие заусенцев, биения венца.
Зубчатые колеса с изношенными зубьями восстанавливают также коррегированием, для чего сдвигают режущий инструмент относительно делительной окружности колеса и дополнительно прорезают зубья.
Трещины ступицы колеса заваривают, а в тех случая-ях, когда это позволяет конструкция деталей, на нее напрессовывают стальной бандаж. Для его установки на поверхности ступицы делают кольцевую заточку. В соответствии с размерами заточки изготовляют стальной бандаж, который в горячем состоянии насаживают на ступицу колеса.
Дефекты отверстия ступицы, шпоночного паза и шлицев устраняют способами, описанными выше.
Звездочки цепных передач ремонтируют так же, как и зубчатые колеса. При одностороннем износе зубьев практикуют переставить звездочку в машине таким образом, чтобы рабочими поверхностями зубьев становились неизношенные их стороны. Звездочки с двухсторонним износом зубьев ремонтируют наплавкой сталинитом или качественными электродами. Точность профиля зубьев колеса обеспечивается специальным приспособлением, применяемым при наплавке. Это приспособление (рис. 2) состоит из двух медных шаблонов, прикрепленных к коромыслу. Правильность положения шаблонов достигается центрированием приспособления по оси звездочки с помощью планок. Наплавкой заполняют пространство между изношенными зубьями звездочки и шаблоном, после чего приспособление переставляют так, чтобы один шаблон разместился в наплавленной впадине, а другой — в наплавляемой.
Отремонтированные звездочки проверяют на радиальное и торцевое биение. Если биение превышает предельное, то звездочки подвергают статической балансировке.
Система ABS: что это такое и как работает?

ABS расшифровывается как anti-lock braking system, а в русской транскрипции АБС означает антиблокировочная система. ABS (АБС) — это система предотвращающая блокировку колес автомобиля при торможении. Принцип ее работы заключается в следующем эффекте. Если во время интенсивного торможения машины одно или несколько его колес блокируются и начинают скользить по поверхности дороги, то АБС автоматически ослабляет давление тормозной жидкости в соответствующей магистрали, и колесо вновь начнет вращаться. При этом, если педаль тормоза нажата водителем постоянно, то этот процесс блокировки-разблокировки колеса в скольжении продолжается непрерывно до конца торможения и, как правило, осуществляться несколько раз в секунду. Подобная работа тормозной системы с АБС позволяет автомобилю оставаться управляемым даже во время интенсивного и экстренного торможения.
Зачем нужна ABS?
Как мы уже упомянули выше — главная задача ABS — сохранить управляемость транспортного средства во время движения. Впрочем, у него есть еще несколько важных свойств:
- Сохранять автомобиль управляемым во время интенсивного и экстренного торможения.
- Обеспечение равномерного и прямолинейного торможения на поверхностях с неоднородным покрытием и разным коэффициентом сцепления.
- Сокращение тормозного пути на ровных и твердых поверхностях c равномерным покрытием и достаточно высоким коэффициентом сцепления.

Как устроена ABS
Конструкция системы АБС интегрирована в штатную тормозную систему всех современных автомобилей и включает в себя следующе компоненты:
- Датчики скорости
Датчики скорости работают по принципу магнитной индукции и прикреплены неподвижно к ступице каждого колеса, а в некоторых АБС, к редуктору задней оси. Они представляют собой магнитную катушку. В каждой ступице находится зубчатый венец. При вращении колес, в катушке создается ток, а его величина зависит от скорости вращения колес. Полученные датчиками данные передаются на электронный блок управления ABS.
- ЭБУ (Электронный блок управления)
ЭБУ анализирует полученные с датчиков данные и рассчитывает момент блокировки колес, следит за давлением жидкости в тормозной системе и при необходимости отдает регулирующие команды модулятору с клапанами для перекрывания необходимого тормозного контура.
- Модулятор с клапанами
Модулятор с клапанами интегрирован в основную тормозную магистраль. Получив сигнал от ЭБУ, первый клапан модулятора кратковременными импульсами перекрывает доступ тормозной жидкости, регулируя тем самым давление тормозных механизмах.
- Гидроаккумулятор
Гидроаккумлятор позволяет регулировать давление в системе. Если давление приближается к максимально допустимому второй электромагнитный клапан сливает тормозную жидкость в гидроаккумулятор. При нехватке жидкости, она вновь поступает из гидроаккумулятора в тормозную магистраль.
- Насос ABS
Насос, как правило кулачкового типа, устанавливается на антиблокировочные системы не всегда и работает только в момент активации АБС, позволяя быстро восстановить давление во всей тормозной системе автомобиля.


Как работает ABS
Принципе действия антиблокировочной системы достаточно прост. Так как же она работает?
Как только водитель с большим усилием нажимает на педаль тормоза и продавливает ее, что называется, в пол, он сразу же почувствует характерный звук «трещотки» и пульсацию на педали. Это значит антблокировочная система сработала. После этого процессом торможения управляет не водитель, но и ЭБУ системы АБС. В этот момент датчики считывают скорость вращения колес и давление в тормозной магистрали. Компьютер рассчитывает необходимую скорость замедления вращения для данной ситуации и передает команду модулятору для перекрытия того или иного тормозного контура. При совпадении скорости замедления с проектной доступ жидкости к тормозному контуру возобновляется. Причем в современных системах ABS такая операция может производится для каждого контура до 18-20 раз в секунду. Тем самым система не допускает блокировки колес при экстренном и интенсивном торможении и позволяет автомобилю оставаться управляемым.

Виды ABS
Антиблокировочные системы бывают нескольких видов:
- Четырехканальная — это система, в которой есть 4 датчика, которые контролируют индивидуально каждое колесо. Такая схема на сегодняшний день — самая эффективная.
- Трехканальная — это система с тремя датчика, один из которых рабоет на задней оси, а два других передней паре управляемых колес.
- Двухканальная система — это система, которая управляется отдельными датчиками на передней и задней осях.
- Одноканальная — это система, в которой установлен лишь один датчик на заднем мосту, и он срабатывает при блокировке двух задних колес. Такая система ABS наиболее дешевая в исполнении, но и наименее эффективная.
Первые антиблокировочные системы были одноканальными и работали только на задней оси автомобиля. Причем механизмы срабатывали одновременно и одинаково влияли на оба колеса задней оси. Современные антиблокирочные системы поддерживают четыре канала, по одному на каждое колесо, каждый из которых может работать независимо.
Кроме того, со временем функционал антиблокировочной системы расширился и при помощи разных настроек электронного блока управления в нее также смогли интегрировать система распределения тормозных усилий EBD. Эта система работает на опережение и при экстренном торможении контролирует распределение тормозных усилий на механизмы еще до возникновения блокировки колес. Кроме того, позднее к работе в ABS и EBD добавили датчики положения рулевого колеса, дроссельной заслонки и поперечного ускорения, что позволило «зашить» в блок АБС противобуксовочную систему и систему стабилизации ESP. Последняя в зависимости от производителя автомобиля носит разные товарные названия и также может называться ASR, DSC, VDC и т.д.
Не работает ABS
Неисправности антиблокировочной системы во всех современных автомобилях сразу же отображаются водителю специальным индикатором на приборной панели. Загоревшаяся «лампочка ABS» может указывать на следующие неисправности:
- Обрыв проводов
- Датчики ABS загрязнены и отключились или вышли из строя
- Поврежден зубчатый венец на ступице колеса
- Перестал работать ЭБУ системы
Так что в любом случае загоревшийся индикатор — повод заглянуть в сервис. Особенно, если он загорелся во время движения автомобиля. В этом случае необоходимо быть предельно осторожным и внимательны, особенны при интенсивных замедлениях или резких торможениях.
Впрочем, до поездки в автосервис можно попробовать самостоятельно устранить неисправность или хотя бы разобраться в ее причине. При обнаружении нарушений в работе ABS следует провести визуальный осмотр всех элементов системы. Для начала следует проверить ЭБУ на наличие воды внутри устройства или повреждения корпуса. Блок ЭБУ расположен радом с распределителем тормозных усилий. Для обеспечения собственной безопасности важно отсоединить аккумулятор, чтобы обесточить машину.
Исправность предохранителей также можно проверить своими силами. Несколько электронных компонентов, относящихся к антиблокировочной системе, находятся на общей панели под капотом и отмечены нужными маркировками.
Если у вас есть домкрат или яма в собственном гараже, то провода, подключенные к датчикам на колесах, также можно осмотреть в области ступицы колес. Такая проверка также может позволить обнаружить отсоединившиеся провода или притертости и повреждения на них.